
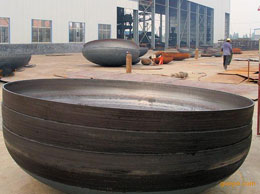

碳钢封头厂怎样提高焊接质量
碳钢 封头 厂 提高焊接质量。在旋制前进行探伤检查内外部缺陷。选用合适的焊接工艺,提高焊接接头力学性能减小热影响区。 加强原材料验收原材料无内外部缺陷并固溶
03-16
2013
碳钢封头厂勘界控制措施
碳钢封头厂 勘界的控制措施: (1)对多焊道的大型 碳钢封头厂 封头,例如球形容器,应先组装联结成整体后再进行焊接,焊接应对称进行,并要遵守规定的焊接顺序。 (2)对多焊道的大
03-15
2013
碳钢封头厂的主要技术特征
碳钢封头厂 的主要技术特性本设备为类压力容器,设计、制造与验收主要标准:GB151-1999《管壳式换热器》、JB/T4710-2005《钢制塔式容器》、《压力容器技术监察规程》(99版)。设备
03-15
2013
碳钢封头厂冲压中的技术要点分析
碳钢封头厂 冲压带飞边时直径) , 相对厚度越大, 坯料边缘稳定性 越好, 切向压应力只能使板边变厚;相对厚度越小, 对板边纵向弯曲抗力越小, 易丧失稳定而起皱。此 外,热冲时板坯料加
03-14
2013
碳钢封头厂对焊缝长度计算公式
碳钢封头厂家 用哪些方法来计算呢, 1封头示意图图中CD,AB表示封头直边,ED、FB表示小圆弧部位,EF表示大圆弧。封头纵向焊接拼缝为A类焊缝。JB/T4730.22005标准规定探伤等级为AB级的纵向拼
03-14
2013